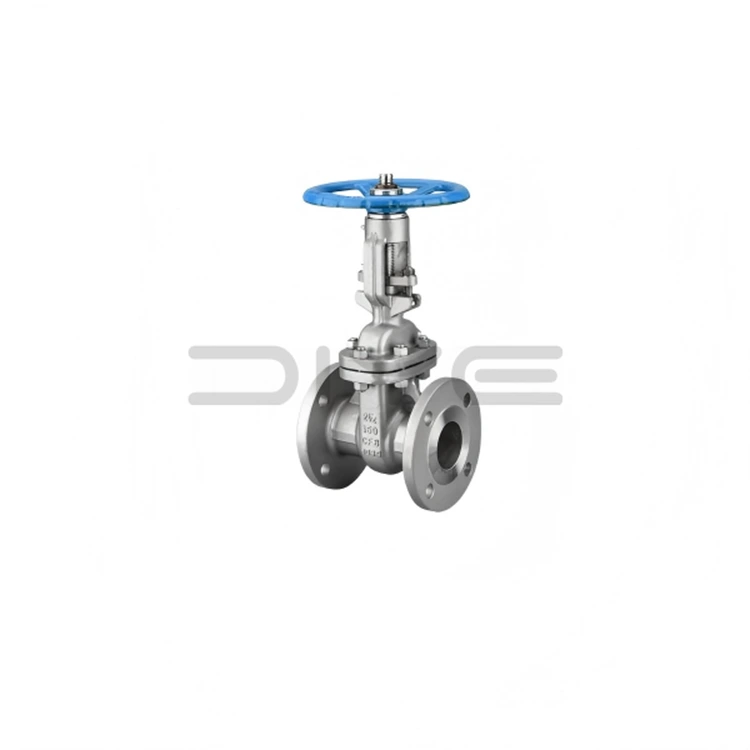
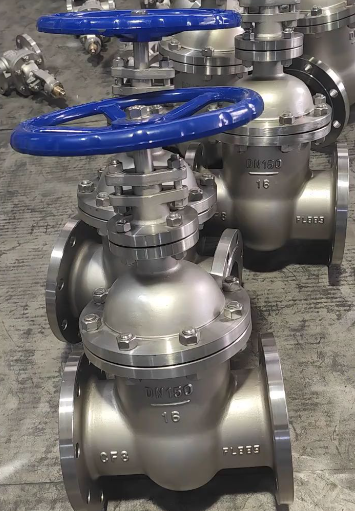
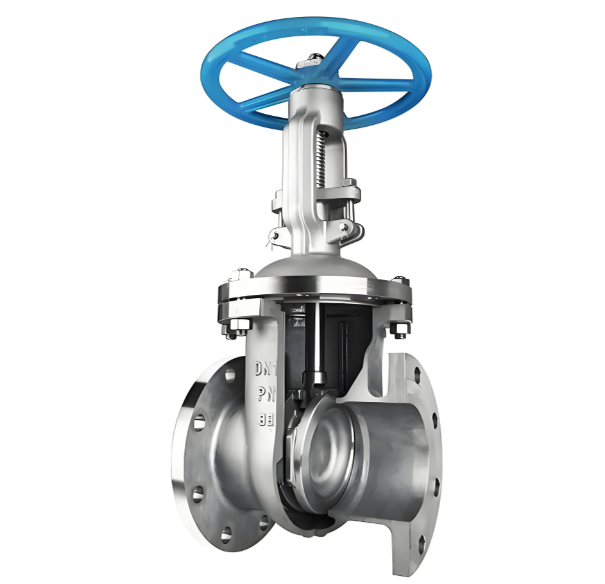
گیٹ والوز کے لیے سٹینلیس سٹیل کے گریڈ کا انتخاب
کے لیے مواد کے گریڈ کا انتخابسٹینلیس سٹیل گیٹ والوز سٹینلیس سٹیل کے گیٹ والوز کے لیے میٹریل گریڈ کا انتخاب میڈیا کی خصوصیات کے ساتھ درجہ حرارت-دباؤ کی سروس کی شرائط کے ساتھ طے کیا جاتا ہے۔ تین بڑے پیمانے پر استعمال ہونے والے کاسٹ گریڈ ذیل میں درج ہیں:
CF8 (304 سٹینلیس سٹیل):ہلکے corrosive میڈیا جیسے کہ dilute nitric acid اور organic acids کے لیے موزوں ہے۔ یہ آپریٹنگ درجہ حرارت 400 ° C تک برداشت کر سکتا ہے اور سب سے زیادہ لاگت سے موثر کارکردگی فراہم کرتا ہے۔
CF8M (316 سٹینلیس سٹیل):معتدل corrosive خدمات کے لیے ڈیزائن کیا گیا ہے بشمول پتلا سلفیورک ایسڈ، فاسفورک ایسڈ اور سمندری پانی۔ اس کا زیادہ سے زیادہ آپریٹنگ درجہ حرارت 450 ° C تک پہنچ جاتا ہے۔ مولبڈینم کا اضافہ نمایاں طور پر سنکنرن کے خلاف مزاحمت کو بہتر بناتا ہے۔
CF3M (الٹرا لو کاربن 316L سٹینلیس سٹیل):ویلڈیڈ اسمبلیوں کے لیے ترجیح دی جاتی ہے۔ اس کے کاربن کا مواد 0.03% سے نیچے رکھا گیا ہے، جو ویلڈ گرمی سے متاثرہ علاقوں کے اندر بین گرانولر سنکنرن کو مؤثر طریقے سے روکتا ہے۔
خصوصی آپریٹنگ حالات کے لیے، متبادل درجات دستیاب ہیں:
CF8C (347 سٹینلیس سٹیل):نیوبیم کا اضافہ کاربن کو مستحکم کرتا ہے اور اعلی درجہ حرارت کے انٹر گرانولر سنکنرن کے خلاف بہترین مزاحمت فراہم کرتا ہے۔
CN7M (الائے 20):خاص طور پر گرم مرتکز سلفیورک ایسڈ سروس کے لیے تیار کیا گیا ہے۔
گریڈ کے انتخاب کا طریقہ کار:
پروسیس میڈیا کی قسم اور ارتکاز کی تصدیق کریں۔
امیدواروں کے درجات کی سنکنرن مطابقت کی تصدیق کے لیے سنکنرن مزاحمتی ہینڈ بک سے رجوع کریں
آپریٹنگ درجہ حرارت اور دباؤ کے پیرامیٹرز کی وضاحت کریں۔
اس گریڈ کو حتمی شکل دیں جو سنکنرن اور دباؤ کے درجہ حرارت کی ضروریات کو پورا کرتا ہے۔
کاسٹنگ اور مشینی خصوصیاتسٹینلیس سٹیل گیٹ والوزسٹینلیس سٹیل گیٹ والوز کے لیے کاسٹنگ پریکٹس کاربن سٹیل گیٹ والوز سے کافی مختلف ہے۔
سٹینلیس سٹیل کاربن سٹیل کے مقابلے میں ناقص پگھلی ہوئی دھات کی روانی کو ظاہر کرتا ہے۔ ڈالنے کے درجہ حرارت کو 50-80 ° C تک بڑھانا چاہیے تاکہ مولڈ کو مکمل طور پر بھرا جا سکے۔ تاہم، ضرورت سے زیادہ درجہ حرارت موٹے اناج کی ساخت اور مکینیکل طاقت کو کم کرنے کا سبب بنتا ہے۔
سٹینلیس سٹیل میں کاربن سٹیل کے مقابلے میں تقریباً 1.5‑گنا زیادہ سکڑنے کی خصوصیات بھی ہیں۔ اس لیے گیٹنگ سسٹم کے ڈیزائن میں بڑے ریزر لازمی ہیں تاکہ شدید سکڑنے والے گہاوں کو کم کیا جا سکے۔ کاسٹنگ کے دوران سخت سطح کا پیمانہ بنتا ہے، جس سے شیک آؤٹ اور پیسنے میں زیادہ محنت ہوتی ہے۔
مشینی کاموں میں، سٹینلیس سٹیل ناقص مشینی صلاحیت اور کام کو سخت کرنے کا رجحان پیش کرتا ہے، جو ٹول پہننے کو تیز کرتا ہے۔ عملی انسدادی اقدامات میں YG-سیریز سیمنٹڈ کاربائیڈ کاٹنے والے ٹولز کو اپنانا، کاربن اسٹیل کے لیے عام اقدار کے 60-70% تک کاٹنے کی رفتار کو کم کرنا، اور کام کی سخت سطح کی تہوں پر آلے کے رہنے سے بچنے کے لیے فیڈ کی اعلی شرحوں کا اطلاق شامل ہے۔
سگ ماہی کی سطحوں کے سخت چہرے پر خصوصی توجہ دی جانی چاہئے۔ سٹینلیس سٹیل کی بیس میٹل اور سٹیلائٹ کے سخت چہرے والے ذخائر کے درمیان غیر مماثل تھرمل ایکسپینشن گتانک ویلڈنگ کے بعد بقایا تناؤ اور اجزاء کو مسخ کر سکتا ہے۔ قابل اعتماد سروس کی زندگی کے لیے اہم رہیں۔
اندرونی سطح کا علاج:
کاسٹنگ اسکیل اور بقایا ریت کو ہٹانے کے لیے اندرونی بہاؤ کے راستوں کو دھماکے سے صاف کیا جاتا ہے۔ اس کے بعد اجزاء کا علاج مخلوط نائٹرک ہائیڈرو فلورک ایسڈ پیسیویٹنگ سلوشن سے کیا جاتا ہے۔ یہ علاج سطح سے پاک آئرن کی آلودگی کو ختم کرتا ہے اور 2‑5nm موٹائی کی یکساں، گھنی کرومیم آکسائیڈ غیر فعال فلم تیار کرتا ہے - بنیادی رکاوٹ جو سنکنرن سے تحفظ فراہم کرتی ہے۔
Passivation معیار کی توثیق بلیو اسپاٹ ٹیسٹ کے ذریعے کی جاتی ہے: سطح پر ٹیسٹ سلوشن (پوٹاشیم فیریکانائیڈ پلس نائٹرک ایسڈ) لگایا جاتا ہے۔ گزرنے والا نتیجہ 30 سیکنڈ کے اندر نیلے رنگ کی رنگت نہیں دکھاتا ہے۔ نیلے دھبے بقایا فری آئرن آلودگی کی نشاندہی کرتے ہیں۔
بیرونی سطح کا علاج:
عام طور پر، سٹینلیس سٹیل کے گیٹ والوز کو ماحول کی اچھی سنکنرن مزاحمت کی بدولت کسی بیرونی پینٹ کوٹنگ کی ضرورت نہیں ہوتی ہے۔ جب پراجیکٹ کی وضاحتیں پینٹ مارکنگ کا حکم دیتی ہیں، تو ہموار سٹینلیس سٹیل کی سطحوں پر پینٹ کی ناقص چپکنے پر قابو پانے کے لیے سب سے پہلے ایپوکسی پرائمر کا اطلاق کرنا چاہیے، اس کے بعد ٹاپ کوٹ کا اطلاق ہوتا ہے۔
نقل و حمل اور سٹوریج کے دوران عارضی تحفظ کے لیے فلینج سیلنگ چہروں کو زنگ مخالف چکنائی کے ساتھ لیپت کیا جاتا ہے، سطحی زنگ کے دھبوں سے گریز کیا جاتا ہے جو سگ ماہی کی کارکردگی پر سمجھوتہ کرتے ہیں۔
متعلقہ خبریں۔
- جعلی اسٹیل گیٹ والو کیا ہے اور یہ قابل اعتماد صنعتی بہاؤ کنٹرول کو کس طرح سپورٹ کرتا ہے؟
- قابل اعتماد پائپ لائن فلٹریشن کے لیے سٹینلیس سٹیل ANSI 150LB Flanged Y سٹرینر
- سٹینلیس سٹیل بال والو مکمل جانچ کا عمل | معیاری معائنہ اور کوالٹی اشورینس
- حفظان صحت سے متعلق سیال کنٹرول سسٹمز کے لیے سینیٹری 3 پیس بٹر فلائی والو
- سینیٹری یونین جدید حفظان صحت سے متعلق سیال پروسیسنگ میں والو کے رجحانات کو چیک کریں۔
- دو ٹکڑا فلینج بال والو: ساختی اصول، تنصیب کے قواعد اور اطلاق کی حدود
مجھے ایک پیغام چھوڑ دو